
阳泉石家庄不锈钢加工切割的难点在哪里
2020-04-02 12:12:00
与优质碳素结构钢相比,不锈钢材料如Cr、Ni、Nb、Mo等合金元素。这些合金元素的加入不仅提高了钢的耐蚀性,而且影响了石家庄不锈钢加工的力学性能。例如,马氏体不锈钢4Cr13与中碳钢45的含碳量相同,但其相对可加工性仅为45钢的58%。奥氏体不锈钢1Cr18Ni9Ti只有40%,而奥氏体铁素体双相不锈钢韧性高,晶片较差。
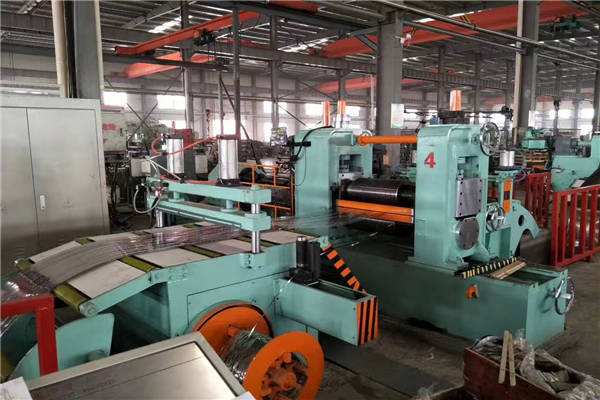
石家庄不锈钢加工材料在芯片中的性能较差,在进行实际芯片时,主要存在以下问题:1。在加工硬化中出现的问题主要有以下三个方面:一是由于不锈钢材料具有较强的塑性变形,在发生变形的情况下,晶格产生较大的强化系数;第二个问题是削减。切割时,由于奥氏体的稳定性,使其变成马氏体,马氏体过硬。第三是切屑,受温度的影响而硬化,硬化现象对后续工序的工作影响。
2.需要更大的切削力是因为在石家庄不锈钢加工材料切削时会产生更大的塑性和变形,在切屑切削过程中很可能会变硬,会产生更大的切削力,所以切屑刀具需要做出合理的选择。
3.切削温度较高是因为石家庄不锈钢加工具有较强的塑性变形,工件与刀具之间的摩擦会增大,切屑的热量也会继续增大,当温度过高时,就会出现淬火问题。
4.由于不锈钢具有较强的韧性,所以切屑容易粘结,在切屑加工过程中,不容易排出锯末,容易堵塞锯片的切屑槽,这就会使刀具磨损,甚至造成断齿或锯片断裂的现象。
只要讨论了锯切问题,就有必要涉及锯片的设置和选择以及锯切参数。在锯切行业中,常遇到的问题是锯切不锈钢材料,在石家庄不锈钢加工时应采用较低的线速度,如201、202材料,线速度不应高于每分钟30米。但是很多厂家的切割机在市场上的转速太快,不适合切割不锈钢,这是很多从业人员很容易忽视的一个问题。你用高速钢锯片切割不锈钢是切向切割速度,结果当然不是太理想。选择齿廓角度gamma(边角料)调整到12°~15°(通常取12°),alpha(角度)通常调整到6°~8°
进给速度的选择进给速度通过相应的计算,每齿切削不锈钢饲料应小于普通碳钢,饲料每齿应该在0.02 mm~0.04 mm//Z Z(这是一个经验,根据具体情况,锯条涂料作为参考,如果有一个高质量的涂层刀片,可以升级的价值范围内)
石家庄不锈钢加工切削液在不锈钢锯片材料中的作用,工件与锯片接触部分会产生很高的温度,这将使锯片热磨损得更快。为了降低切屑温度,可以选择添加切削液。
上一页:阳泉河北不锈钢宣传栏怎么维护
下一页:阳泉石家庄不锈钢旗杆上的旗帜